E6013 بمقابلہ E7018 ویلڈنگ الیکٹروڈ: فرق کیا ہے؟
پاکستان کی تعمیرات، اسٹیل فیبریکیشن اور اسٹرکچرل انجینئرنگ منصوبوں کے لیے AWS E6013 روٹائل الیکٹروڈ اور E7018 لو ہائیڈروجن الیکٹروڈ کا تفصیلی تکنیکی موازنہ۔
ٹھیکیداروں اور اسٹیل فیبریکیٹرز کے لیے براہِ راست جواب
تکنیکی موازنہ کی مکمل جدول: E6013 بمقابلہ E7018
نیچے دی گئی جدول دونوں الیکٹروڈ درجہ بندیوں کے تمام دھاتی، برقی اور عملی پہلوؤں کا موازنہ کرتی ہے:
| پیمانہ | AWS A5.1 E6013 (روٹائل) | AWS A5.1 E7018 (لو ہائیڈروجن) |
|---|---|---|
| فلکس کوٹنگ کی قسم | ہائی ٹائٹینیا (روٹائل) + پوٹاشیم مرکبات | لو ہائیڈروجن بیسک + آئرن پاؤڈر |
| کم از کم ٹینسائل اسٹرینتھ | 60,000 psi (تقریباً 430 MPa) | 70,000 psi (تقریباً 490 MPa) |
| کم از کم ییلڈ اسٹرینتھ | 48,000 psi (تقریباً 330 MPa؛ عموماً ≥380 MPa) | 58,000 psi (تقریباً 400 MPa) |
| کم از کم ایلونگیشن | 17% (Perfect Bridge میں عموماً ≥22%) | 22% (عموماً 24–30%) |
| Charpy V-Notch امپیکٹ ٹفنس | AWS میں مقرر نہیں (عموماً 0°C پر ≥47 J) | -29°C (-20°F) پر ≥27 J |
| کرنٹ اور پولیرٹی | AC، DCEN (DC-)، DCEP (DC+) | بنیادی طور پر DCEP (DC+)؛ خاص AC (OCV >70V) |
| آرک کی خصوصیات | نرم، خاموش، انتہائی کم چھینٹے، آسان ری اسٹرائیک | سخت اور طاقتور آرک، چھوٹی آرک لمبائی درکار |
| پینیٹریشن کی گہرائی | کم سے درمیانی | درمیانی سے گہری |
| سلیگ کا اترنا | خود اترنے والا، بھربھرا، آسانی سے چھلتا ہے | بھاری سلیگ؛ ہتھوڑی سے چھیلنا پڑتا ہے |
| اوون میں بیکنگ اور ذخیرہ | عام کمرے میں ذخیرہ؛ صرف نم ہونے پر 100–120°C پر خشک کریں | 120–150°C پر ہولڈنگ اوون لازمی؛ 300–350°C پر دوبارہ بیک |
| ہائیڈروجن کریکنگ کا خطرہ | موٹے اور زیادہ جکڑے ہوئے اسٹیل پر خطرہ | انتہائی مزاحم (قابلِ نفوذ ہائیڈروجن <8 ml/100g) |
| پاکستان میں بنیادی استعمال | عمومی فیبریکیشن، آر سی سی فریمنگ، گیٹ، شیٹ میٹل | بھاری پل، پریشر ویسلز، بلند عمارتوں کے مومنٹ فریم |
1. کوٹنگ کی کیمسٹری اور میکانیکی مضبوطی
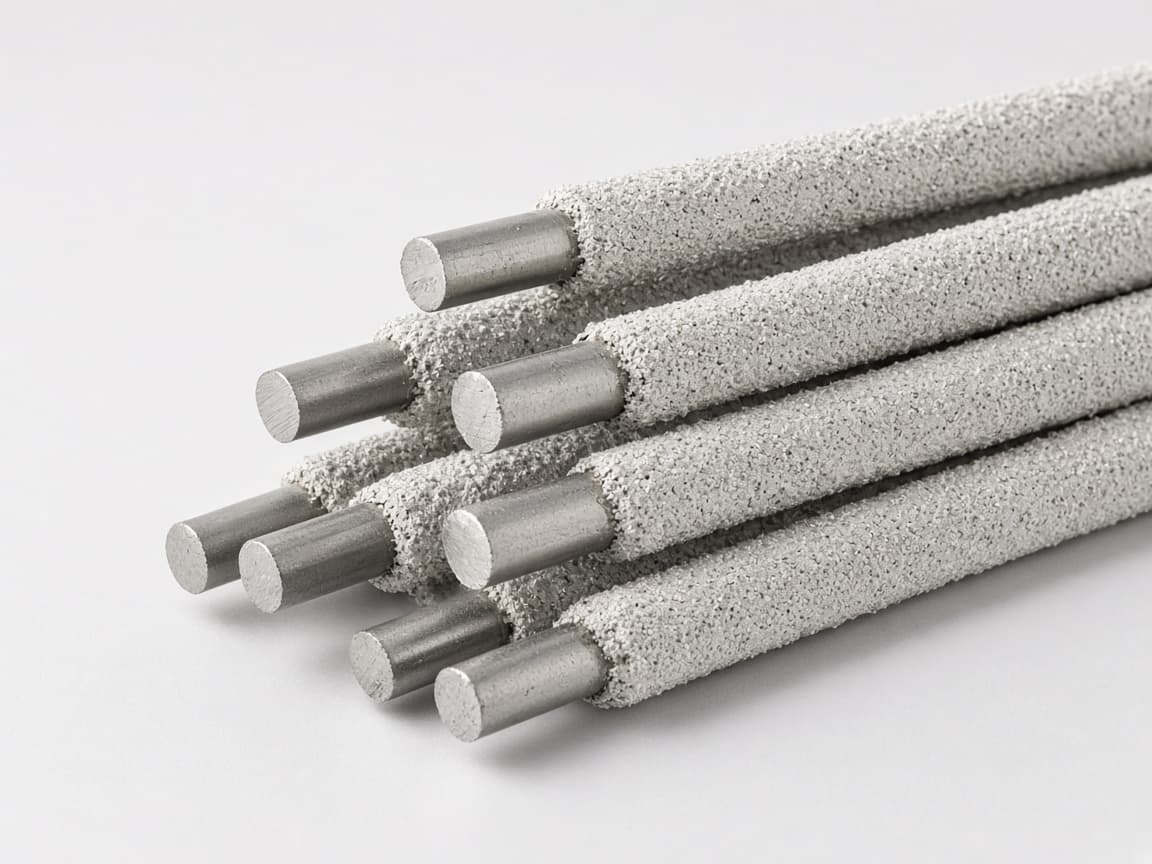
E6013 عمومی فیبریکیشن میں کیوں بہترین ہے: E6013 میں ایسا فلکس فارمولا استعمال ہوتا ہے جو **ٹائٹینیم ڈائی آکسائیڈ (TiO₂ / روٹائل)** سے بھرپور ہے اور پوٹاشیم سلیکیٹ بائنڈرز کے ساتھ ملایا جاتا ہے۔ اس سے ایسا آرک بنتا ہے جو کم اوپن سرکٹ وولٹیج پر بھی فوراً جل اٹھتا ہے۔ جمع شدہ ویلڈ میٹل کی سطح باریک اور ہموار ہوتی ہے اور چھینٹے نہ ہونے کے برابر ہوتے ہیں، جس سے ورکشاپس میں گرائنڈنگ کی محنت 40% تک کم ہو جاتی ہے۔ یہ لچکدار ہے اور عام کمرشل مائلڈ اسٹیل (A36، گریڈ 40/60 سریا فریم ورک، اسٹرکچرل ٹیوبنگ) کے لیے مکمل طور پر کافی ہے۔
زلزلہ مزاحم اور اہم اسٹرکچرل کام کے لیے E7018 کیوں تجویز کیا جاتا ہے: E7018 کا فلکس **کیلشیم کاربونیٹ، کیلشیم فلورائیڈ (فلورسپار) اور آئرن پاؤڈر** سے بنتا ہے۔ پگھلنے پر یہ بیسک ریڈیوسنگ سلیگ بناتا ہے جو پگھلے پڈل کو سلفر اور آکسیجن سے پاک کرتا ہے، جس سے **صفر سے کم درجۂ حرارت پر بھی اعلیٰ نوچ ٹفنس** اور ڈائنامک تھکاوٹ کے خلاف زیادہ مزاحمت والی ویلڈ میٹل بنتی ہے۔ فلکس میں موجود آئرن پاؤڈر روایتی اسٹک راڈ کے مقابلے میں ویلڈ جمع ہونے کی رفتار 20% سے 30% بڑھا دیتا ہے۔
2. بجلی کی سپلائی اور پولیرٹی: پاکستانی ورکشاپس کو کیا جاننا چاہیے
پاکستان بھر کی سائٹس پر ایک اہم فرق دستیاب بجلی کی مشین کا ہے: - E6013 ہر مشین پر چلتا ہے: پاکستان میں ہزاروں ورکشاپس آج بھی سنگل فیز 220V آئل کولڈ کاپر وائنڈ ٹرانسفارمرز پر انحصار کرتی ہیں۔ E6013 ان مشینوں پر ہموار چلتا ہے کیونکہ فلکس میں موجود پوٹاشیم آلٹرنیٹنگ کرنٹ (AC) کے صفر وولٹیج کراسنگ پر بھی آرک کو برقرار رکھتا ہے۔ یہ جدید DC انورٹر ویلڈرز پر اسٹریٹ (DC-) یا ریورس (DC+) دونوں پولیرٹی میں بھی بے عیب چلتا ہے۔ - E7018 کو DC انورٹر یا زیادہ OCV والے ریکٹیفائر درکار ہیں: پرانے سنگل فیز ٹرانسفارمر پر عام E7018 چلانے سے عموماً راڈ چپکتا ہے، آرک بجھ جاتا ہے اور بے ترتیب چھینٹے نکلتے ہیں۔ E7018 کو درست پینیٹریشن اور آرک استحکام کے لیے DCEP / DC+ درکار ہے، جس کے لیے مضبوط صنعتی DC ریکٹیفائر یا جدید تھری فیز انورٹر مشین چاہیے۔
3. ذخیرہ، نمی کی حساسیت اور ”بیکنگ اوون“ کا اصول
پاکستانی تعمیراتی سائٹس پر یہ سب سے اہم عملی فرق ہے:
E6013 کو سنبھالنا: - E6013 کے روٹائل فلکس میں قدرتی طور پر **3% سے 5% نمی** ہوتی ہے، جو جلنے کے دوران حفاظتی ہائیڈروجن/کاربن ڈائی آکسائیڈ گیس بنانے کے لیے کیمیائی طور پر ضروری ہے۔ - **انتباہ:** E6013 کو کبھی زیادہ درجۂ حرارت والے اوون (250°C–350°C) میں نہ رکھیں! زیادہ حرارت روٹائل کوٹنگ کے نامیاتی بائنڈرز کو تباہ کر دیتی ہے، جس سے آرک بھٹکتا ہے اور ویلڈ میں سوراخ بنتے ہیں۔ - اگر کراچی کے ساحلی مون سون یا پنجاب کی مرطوب گرمیوں میں E6013 نمی جذب کر لے تو **100°C سے 120°C پر 30 سے 60 منٹ** آہستگی سے دوبارہ خشک کرنے سے اصل کارکردگی بحال ہو جاتی ہے۔
E7018 کو سنبھالنا: - E7018 ایک **لو ہائیڈروجن** کنزیومیبل ہے۔ اگر کوٹنگ فضا کی نمی جذب کر لے تو ہائیڈروجن پگھلے ویلڈ پڈل میں شامل ہو کر ہائی اسٹرینتھ اسٹیل کے ہیٹ افیکٹڈ زون (HAZ) میں پہنچ جاتی ہے اور تباہ کن **تاخیری انڈر بیڈ کریکنگ** (ہائیڈروجن ایمبرٹلمنٹ) کا سبب بنتی ہے۔ - E7018 کا ایئر ٹائٹ ڈبہ کھلتے ہی راڈ فوراً سائٹ پر **120°C سے 150°C پر رکھے گئے پورٹیبل راڈ کویور / ہولڈنگ اوون** میں منتقل کرنے چاہئیں۔ اگر یہ 4 گھنٹے سے زیادہ ہوا میں رہیں تو انہیں صنعتی اوون میں **300°C سے 350°C پر 1 سے 2 گھنٹے** دوبارہ بیک کرنا ضروری ہے۔
4. استعمال کی تفصیل: کب کون سا استعمال کریں؟
| پاکستان میں استعمال | تجویز کردہ گریڈ | وجہ |
|---|---|---|
| کھڑکیوں کی گرل، مین گیٹ اور آرائشی ریلنگ | E6013 (Perfect Bridge) | کم حرارت سے سوراخ نہیں ہوتے؛ ہموار خوبصورت فنش؛ آسان چھلائی۔ |
| ہلکے اسٹیل ٹرس، اینگل اور گودام کی پرلن | E6013 (Perfect Bridge / King) | مائلڈ اسٹیل کے لیے بہترین ٹینسائل مطابقت؛ ہر پوزیشن میں تیز ویلڈنگ۔ |
| بھاری پری انجینئرڈ بلڈنگ (PEB) کالم | E6013 (Perfect King) / E7018 | کنگ موٹی پلیٹ پر گہرا روٹ فیوژن دیتا ہے؛ لو ہائیڈروجن لازمی ہو تو انجینئر سے مشورہ کریں۔ |
| بلند عمارتوں کے مومنٹ کنکشن اور ہائی وے پل | E7018 | پروجیکٹ کی انجینئرنگ شرائط میں مصدقہ لو ہائیڈروجن امپیکٹ ٹفنس لازمی ہوتی ہے۔ |
| گاڑیوں کی باڈی، سائلنسر اور شیٹ میٹل | E6013 (Perfect Bridge 2.5 mm) | 12 نمبر E6013 پتلی دھات میں سوراخ کیے بغیر 50–70A پر چلتا ہے۔ |
| پریشر ویسلز اور بھاری صنعتی ٹینک | E7018 | ہائیڈروسٹیٹک دباؤ میں اعلیٰ ریڈیوگرافک معیار اور دراڑ سے مزاحمت۔ |
اکثر پوچھے جانے والے سوالات
کیا پاکستان میں اسٹرکچرل اسٹیل منصوبوں پر E7018 کی جگہ E6013 استعمال کیا جا سکتا ہے؟ صرف اس صورت میں جب اسٹرکچرل انجینئر اور پروجیکٹ کی شرائط اجازت دیں۔ اگرچہ E6013 کی 60,000 psi ٹینسائل اسٹرینتھ مائلڈ اسٹیل عمارتی فریم کے لیے مکمل طور پر کافی ہے، لیکن یہ زلزلہ مزاحم نازک کنکشنز یا بھاری پل گرڈرز کے لیے درکار ضمانت شدہ لو ہائیڈروجن یا صفر سے کم درجۂ حرارت پر Charpy V-notch امپیکٹ ٹفنس فراہم نہیں کرتا۔ ہمیشہ منظور شدہ اسٹرکچرل ڈرائنگز پر عمل کریں۔
کیا E6013، E7018 سے زیادہ مضبوط ہے؟ نہیں۔ E7018 کی کم از کم ٹینسائل اسٹرینتھ 70,000 psi (تقریباً 490 MPa) ہے جبکہ E6013 کی 60,000 psi (تقریباً 430 MPa)۔ E7018 زیادہ مضبوط ہے، لیکن E6013 چلانے میں کہیں آسان ہے، اس کا آرک صاف ہے اور اسے سائٹ پر ہیٹنگ اوون کی ضرورت نہیں۔
کیا پرفیکٹ کرافٹ پاکستان میں E6013 ویلڈنگ الیکٹروڈ تیار کرتی ہے؟ جی ہاں۔ پرفیکٹ کرافٹ (پرائیویٹ) لمیٹڈ کراچی کی ایک مستحکم کمپنی ہے جو **Perfect Bridge** (عمومی تعمیرات) اور **Perfect King** (بھاری صنعتی) برانڈز کے تحت AWS E6013 الیکٹروڈ تیار کرتی ہے۔ دونوں برانڈز ISO 9001:2015 سرٹیفائیڈ کوالٹی مینجمنٹ سسٹم کے تحت تیار ہوتے ہیں۔
میں ٹیکنیکل ڈیٹا شیٹس یا بلک کوٹیشن کیسے حاصل کر سکتا ہوں؟ آپ تصدیق شدہ [Perfect Bridge TDS](/downloads/tds/perfect-bridge-e6013-tds.pdf) اور [Perfect King TDS](/downloads/tds/perfect-king-e6013-tds.pdf) براہِ راست ڈاؤن لوڈ کر سکتے ہیں، یا ہمارے [قیمت فارم](/quote/) کے ذریعے کمرشل استفسار جمع کرا سکتے ہیں۔
یہ تکنیکی معلومات شیئر کریں
ناشر: پرفیکٹ کرافٹ (پرائیویٹ) لمیٹڈ، کراچی، پاکستان۔ سوالات یا تکنیکی تصدیق کے لیے ہمارے انجینئرنگ ڈیسک سے [email protected] پر رابطہ کریں۔
اگلا قدم
تازہ ترین تکنیکی دستاویزات طلب کریں، ڈیلر کی دستیابی معلوم کریں یا بلک سپلائی کے بارے میں پوچھیں۔ ہر فارم جمع کرانے پر فالو اپ کے لیے ایک ریفرنس آئی ڈی دی جاتی ہے۔